Quy trình mạ kẽm nhúng nóng cho máng cáp
Máng cáp mạ kẽm nhúng nóng được sử dụng trong các hệ thống điện tại nhà xưởng, nhà máy và công trình công nghiệp có yêu cầu bảo vệ bề mặt kim loại trước nguy cơ ăn mòn. Để lớp mạ đạt chất lượng, máng cáp cần trải qua các công đoạn xử lý bề mặt, nhúng kẽm nóng chảy, làm nguội và kiểm tra sau khi mạ.
Việc thực hiện đúng quy trình giúp lớp kẽm bám phủ trên bề mặt thép, hỗ trợ tăng khả năng chống ăn mòn và nâng cao độ bền của máng cáp trong điều kiện sử dụng phù hợp.
1. Gia công máng cáp trước khi mạ
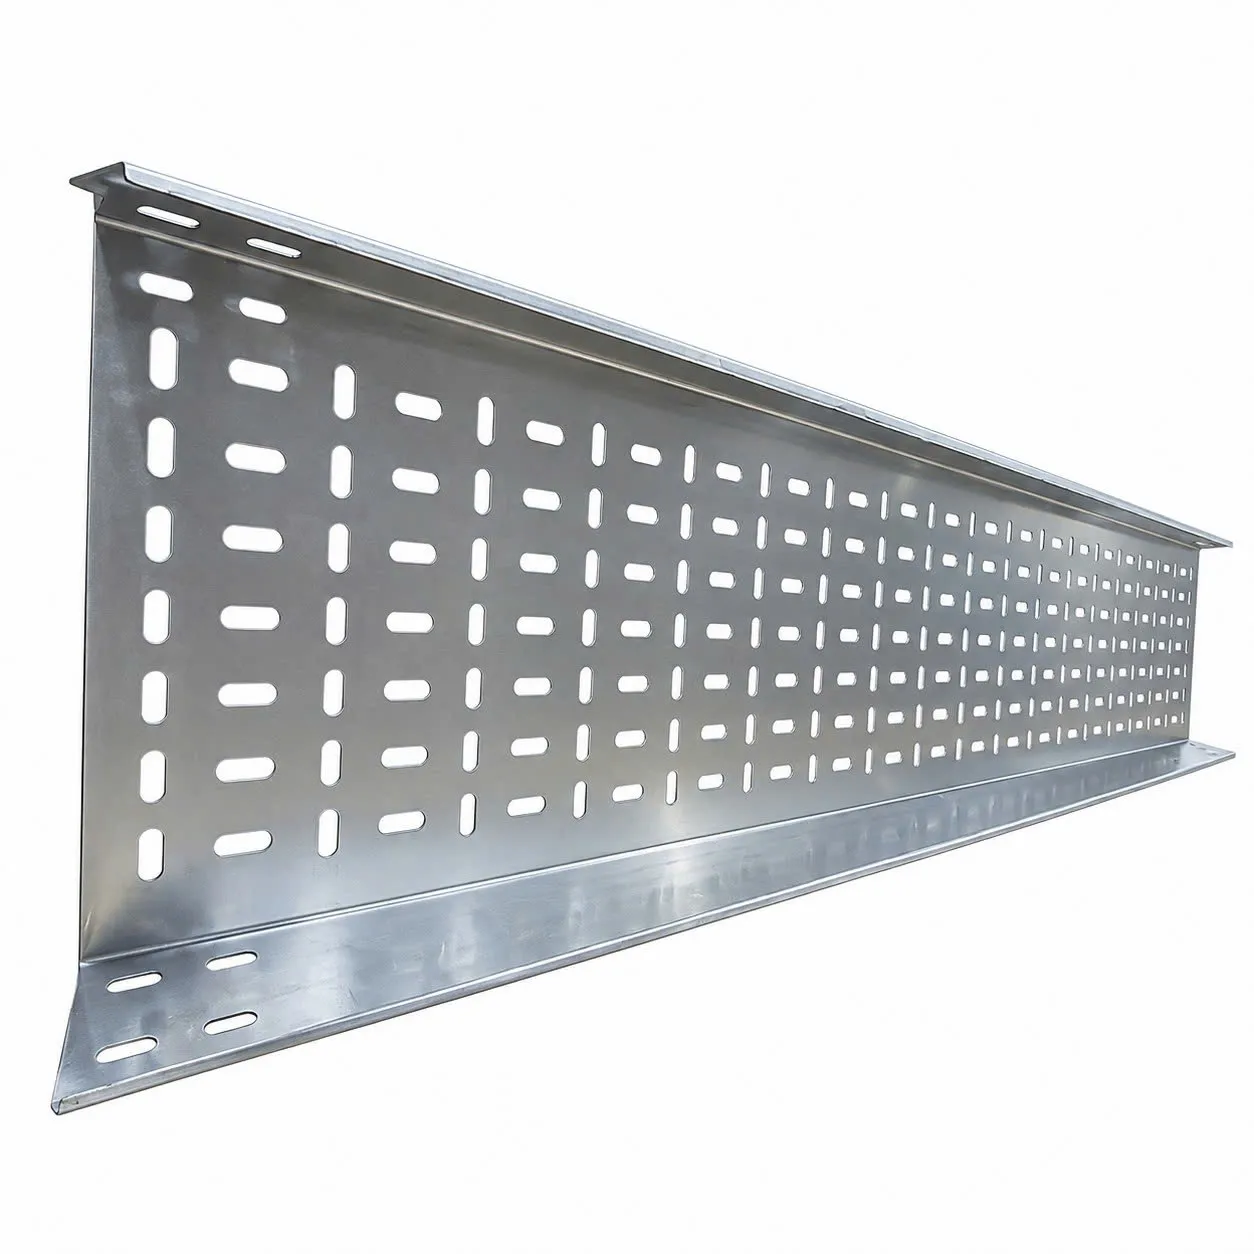
Trước khi mạ kẽm nhúng nóng, máng cáp cần được gia công theo kích thước và quy cách của đơn hàng. Các công đoạn có thể bao gồm cắt, đột lỗ, chấn tạo hình và hoàn thiện những chi tiết cần thiết.
Việc gia công trước khi mạ giúp các chi tiết được hoàn thiện theo thiết kế, hạn chế nhu cầu cắt hoặc khoan bổ sung sau khi lớp mạ đã hình thành. Ở bước này, cần kiểm tra kích thước, kết cấu và các vị trí gia công để đảm bảo sản phẩm phù hợp với bản vẽ trước khi chuyển sang công đoạn xử lý bề mặt.
2. Tẩy dầu mỡ và làm sạch bề mặt
Bề mặt thép cần được làm sạch để loại bỏ dầu mỡ, bụi bẩn và các chất bám có thể ảnh hưởng đến quá trình tạo lớp mạ. Tùy theo tình trạng vật liệu, quá trình xử lý có thể sử dụng dung dịch tẩy dầu mỡ và các phương pháp làm sạch phù hợp. Đây là bước quan trọng nhằm tạo điều kiện cho lớp kẽm tiếp xúc với bề mặt thép trong công đoạn tiếp theo. Nếu bề mặt còn tạp chất, lớp mạ có thể không hình thành đồng đều hoặc xuất hiện những khuyết điểm cần xử lý.
3. Tẩy gỉ và xử lý bề mặt trước khi nhúng kẽm
Sau khi tẩy dầu mỡ, máng cáp được xử lý để loại bỏ gỉ sét và lớp oxit trên bề mặt thép. Công đoạn này thường sử dụng dung dịch tẩy gỉ phù hợp với vật liệu và quy trình công nghệ.
Tiếp đó, sản phẩm có thể trải qua bước trợ dung nhằm hạn chế quá trình oxy hóa trở lại và hỗ trợ quá trình tạo lớp mạ. Các bước xử lý cần được kiểm soát phù hợp để bề mặt đạt yêu cầu trước khi đưa vào bể kẽm nóng chảy.
4. Nhúng máng cáp vào bể kẽm nóng chảy
Đây là công đoạn chính của phương pháp mạ kẽm nhúng nóng. Máng cáp sau khi xử lý bề mặt được nhúng vào bể kẽm nóng chảy theo quy trình kỹ thuật phù hợp. Trong quá trình này, kẽm phản ứng với bề mặt thép và hình thành các lớp hợp kim sắt – kẽm, bên ngoài thường có lớp kẽm. Lớp phủ tạo thành giúp bảo vệ thép trước tác động ăn mòn trong điều kiện sử dụng phù hợp.
Thời gian nhúng, nhiệt độ bể mạ và cách đưa sản phẩm vào hoặc lấy ra khỏi bể cần được kiểm soát theo yêu cầu công nghệ. Với máng cáp có hình dạng hoặc kích thước đặc biệt, phương án gá treo và thoát kẽm cũng cần được xem xét để hạn chế các khuyết điểm trên bề mặt.
5. Làm nguội và kiểm tra sau khi mạ
Sau khi nhúng kẽm, máng cáp được đưa ra khỏi bể và làm nguội theo quy trình áp dụng. Sản phẩm cần được xử lý phù hợp để lớp mạ ổn định trước khi kiểm tra.
Các hạng mục kiểm tra thường bao gồm:
- Mức độ bao phủ của lớp mạ trên bề mặt.
- Những vị trí có dấu hiệu bỏ sót, bong tróc hoặc khuyết tật.
- Tình trạng tích tụ kẽm tại lỗ, mép và các vị trí liên kết.
- Kích thước, độ thẳng và tình trạng biến dạng của máng cáp.
- Độ dày lớp mạ theo yêu cầu kỹ thuật hoặc tiêu chuẩn được áp dụng.
Nếu phát hiện khuyết điểm, cần đánh giá và xử lý theo quy trình phù hợp trước khi nghiệm thu sản phẩm.
6. Hoàn thiện và bàn giao máng cáp mạ kẽm nhúng nóng
Sau khi kiểm tra, máng cáp được hoàn thiện theo yêu cầu của đơn hàng. Những vị trí có kẽm tích tụ gây cản trở lắp ghép cần được đánh giá và xử lý phù hợp, đồng thời tránh làm hư hỏng lớp mạ bảo vệ.
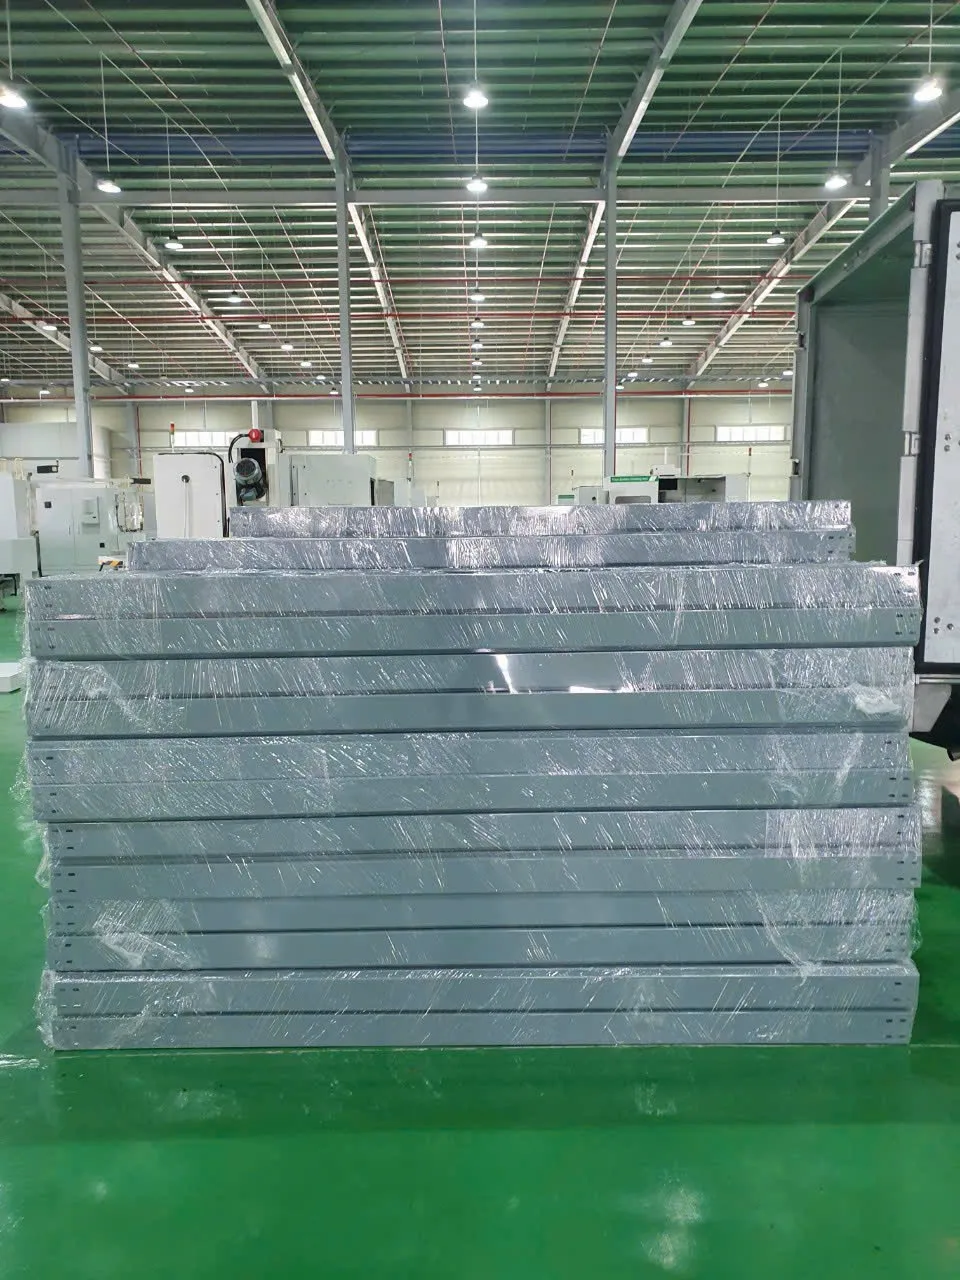
Trước khi bàn giao, cần đối chiếu số lượng, kích thước, quy cách và kết quả kiểm tra theo yêu cầu đã thống nhất. Trong quá trình lưu kho và vận chuyển, sản phẩm cũng cần được sắp xếp phù hợp để hạn chế hư hỏng bề mặt.
7. Những yếu tố ảnh hưởng đến chất lượng máng cáp mạ kẽm nhúng nóng
Chất lượng lớp mạ phụ thuộc vào nhiều yếu tố, không chỉ riêng công đoạn nhúng kẽm. Các yếu tố cần quan tâm gồm:
- Tình trạng bề mặt thép: Bề mặt cần được làm sạch đúng yêu cầu trước khi mạ.
- Thiết kế và kết cấu máng cáp: Lỗ thoát, góc khuất, mép gấp và cách gá treo có thể ảnh hưởng đến khả năng thoát kẽm và độ đồng đều của lớp phủ.
- Điều kiện công nghệ: Nhiệt độ, thời gian nhúng và quá trình xử lý cần được kiểm soát theo quy trình áp dụng.
- Tiêu chuẩn nghiệm thu: Độ dày lớp mạ và các yêu cầu về ngoại quan cần được xác định theo tiêu chuẩn hoặc thỏa thuận kỹ thuật của đơn hàng.
CÔNG TY CP SX TM THIẾT BỊ ĐIỆN TOÀN LỰC
Trụ sở: B7/33 Liên Ấp 2-6, Xã Vĩnh Lộc A, Bình Chánh, Tp.HCM
Email: mangcaptoanluc@gmail.com
Hotline: 0902 464 836 - 0934 188 099
Website: toanluc.vn